

 ورق استیل صنعتی
 ورق استیل دکوراتیو

 لوله استیل
 پروفیل استیل

 میلگرد استیل 304

 تسمه استیل
 نبشی استیل
 چهار پهلو استیل
 شش پهلو استیل
 ناودانی استیل
 فیلر، سیم جوش و الکترود استیل


مقایسه روشهای برشکاری ورق استیل: برش لیزر، پلاسما و واترجت


فهرست مطالب
- مقایسه روشهای برشکاری ورق استیل
- دستهبندی روشهای برشکاری ورق استیل
- برش حرارتی با لیزر و پلاسما
- برش سرد با واترجت ساینده
- جایگاه روشهای مکانیکی در کنار این سه فناوری
- برش لیزر ورق استیل
- عملکرد پرتو لیزر و کنترل CNC
- نقش نیتروژن و اکسیژن در کیفیت لبه
- ضخامت و کاربردهای مناسب برش لیزری
- مزایا و محدودیتهای برش لیزر استیل
- برش پلاسما ورق استیل
- مکانیسم قوس الکتریکی و گاز یونیزه
- ظرفیت ضخامت و تفاوت شروع از لبه با سوراخکاری
- کیفیت لبه و منطقه متأثر از حرارت
- نقاط قوت و چالشهای برش پلاسما
- برش واترجت ورق استیل
- عملکرد آب پرفشار و ساینده گارنت
- حفظ خواص حرارتی و محدودیت تنشهای پسماند
- کیفیت دیواره و برش ضخامتهای بالا
- مزایا و هزینههای عملیاتی واترجت
- مقایسه دقت، سرعت و کیفیت لبه
- دقت ابعادی و اجرای جزئیات
- سرعت برش و زمان واقعی تولید
- کیفیت سطح و آمادهسازی عملیات بعدی
- جدول مقایسه لیزر، پلاسما و واترجت
- ملاحظات برش ورقهای براق و دکوراتیو
- هزینه برشکاری ورق استیل
- راهنمای انتخاب روش مناسب برای پروژه
- ورق نازک و طرحهای ظریف
- قطعات ضخیم و پروژههای سنگین
- ترکیب برش اولیه و ماشینکاری نهایی
- اطلاعات ضروری پیش از سفارش برش
انتخاب روش برش، فقط به جداکردن قطعات از ورق محدود نمیشود؛ کیفیت لبه، دقت مونتاژ، میزان ضایعات و هزینه پرداخت نهایی نیز به همین تصمیم وابستهاند. در میان روشهای برشکاری ورق استیل، لیزر برای بسیاری از قطعات ظریف و دقیق، پلاسما برای کاربردهای صنعتی با ضخامت متوسط و زیاد، و واترجت برای قطعات حساس به حرارت مناسب است. انتخاب نهایی باید با توجه به نقشه، گرید، ضخامت و کیفیت موردنیاز انجام شود.
برای مثال، برش یک پنل دکوراتیو با شیارهای باریک، نیاز متفاوتی نسبت به آمادهسازی یک قطعه ضخیم برای ماشینکاری دارد. شناخت تفاوت این سه روش کمک میکند هنگام خرید ورق استیل، برنامه ساخت و هزینههای بعدی را نیز در نظر بگیرید.
مقایسه روشهای برشکاری ورق استیل
لیزر، پلاسما و واترجت از نظر دقت، سرعت و اثر حرارتی تفاوت دارند. جدول زیر به انتخاب اولیه کمک میکند؛ نتیجه نهایی به ضخامت ورق، توان دستگاه و کیفیت موردنیاز وابسته است.
| معیار | لیزر | پلاسما | واترجت |
|---|---|---|---|
| کاربرد مناسب | قطعات ظریف و دقیق | قطعات صنعتی متوسط و ضخیم | قطعات حساس به حرارت |
| دقت و جزئیات | مناسب برای جزئیات ریز | مناسب برای تلرانسهای صنعتی | دقیق؛ وابسته به ضخامت و سرعت |
| سرعت | معمولاً بالا در ورق نازک | مناسب در ضخامتهای بالاتر | معمولاً کمتر از روشهای حرارتی |
| اثر حرارتی | محدود و موضعی | وابسته به دستگاه و تنظیمات | بدون ناحیه متأثر از حرارت |
| کیفیت لبه | تمیز با تنظیم صحیح | احتمال سرباره و زاویه لبه | بدون سرباره مذاب؛ احتمال شیب دیواره |
| عامل اصلی هزینه | زمان و گاز کمکی | زمان و مواد مصرفی | زمان و مصرف ساینده |
برای انتخاب نهایی، دقت و کیفیت لبه موردنیاز را در کنار ضخامت ورق، هزینه برش و عملیات تکمیلی بررسی کنید.
دستهبندی روشهای برشکاری ورق استیل
تفاوت اصلی روشهای برشکاری، در شیوه جداسازی ماده و میزان انرژی حرارتی واردشده به قطعه است.
برش حرارتی با لیزر و پلاسما
در برش حرارتی، ماده در امتداد مسیر مشخصی ذوب میشود و از شکاف خارج میگردد. لیزر این انرژی را با پرتو متمرکز تأمین میکند؛ پلاسما از قوس الکتریکی و گاز یونیزهشده استفاده میکند.
مقدار حرارت ورودی، سرعت حرکت و نحوه خروج مذاب بر کیفیت لبه اثر دارند. بنابراین، تنظیم نامناسب دستگاه میتواند به تشکیل سرباره، تغییر رنگ یا تابیدگی منجر شود.
برش سرد با واترجت ساینده
واترجت، استیل را با جریان آب پرفشار و ذرات ساینده فرسایش میدهد. این فرایند، منطقه متأثر از حرارت ناشی از برش ایجاد نمیکند و برای قطعاتی که محدودیت حرارتی دارند، قابل بررسی است.
البته برش سرد به معنی حذف تمام مشکلات هندسی نیست؛ مهار نامناسب ورق، تنشهای پسماند و تنظیمات دستگاه همچنان میتوانند بر نتیجه اثر بگذارند.
جایگاه روشهای مکانیکی در کنار این سه فناوری
گیوتین، اره و پانچ نیز در ساخت قطعات استیل کاربرد دارند. گیوتین برای خطوط مستقیم و پانچ برای بعضی شکلهای تکراری مناسب است؛ اما انعطاف آنها برای اجرای مسیرهای آزاد با لیزر یا واترجت یکسان نیست.
به همین دلیل، مقایسه حاضر بر سه فناوری متمرکز است که امکان اجرای گستردهتری از شکلهای صفحهای را فراهم میکنند.
برش لیزر ورق استیل
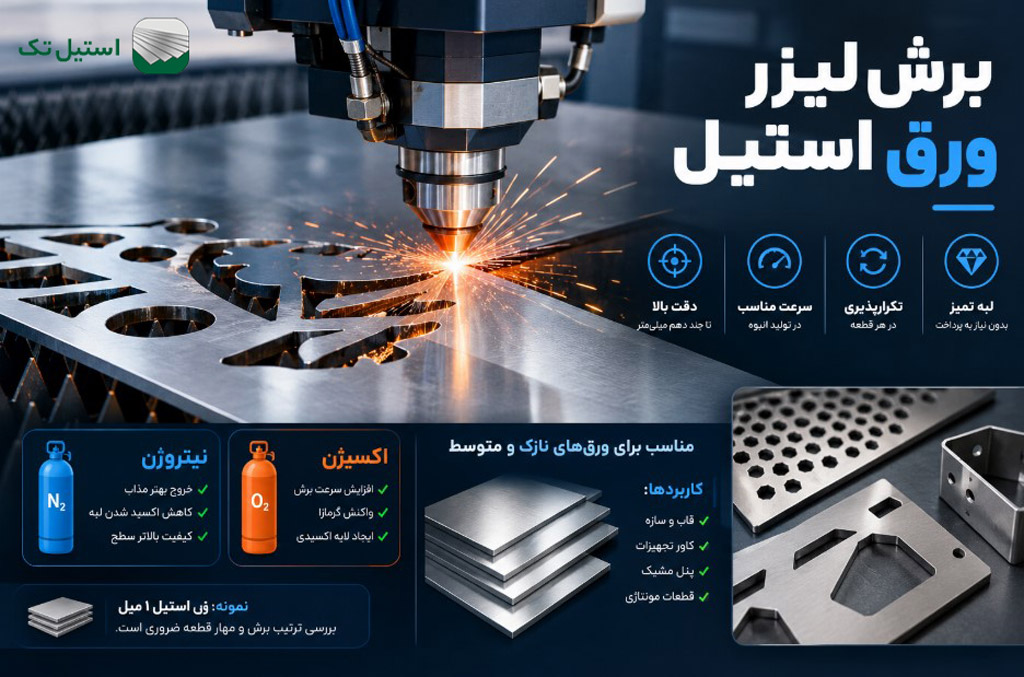
برش لیزری در تولید قطعاتی کاربرد دارد که جزئیات هندسی، تکرارپذیری و کیفیت ظاهری لبه اهمیت زیادی دارند.
عملکرد پرتو لیزر و کنترل CNC
پرتو لیزر روی نقطهای کوچک متمرکز میشود و استیل را در مسیر حرکت ذوب میکند. گاز کمکی، مذاب را از شکاف بیرون میراند و سامانه CNC حرکت هد را مطابق فایل طراحی کنترل میکند.
دقت خروجی به توان دستگاه، فوکوس، وضعیت نازل و سرعت وابسته است. فایل صحیح نیز اهمیت دارد؛ خطوط تکراری، مسیرهای باز و مقیاس اشتباه میتوانند اجرای برش را مختل کنند.
نقش نیتروژن و اکسیژن در کیفیت لبه
نیتروژن در برش ذوبی استیل، به خروج مذاب کمک میکند و تماس لبه داغ با هوای محیط را کاهش میدهد. در شرایط مناسب، لبهای بدون لایه اکسیدی ناشی از فرایند حاصل میشود.
اکسیژن با واکنش گرمازا به فرایند کمک میکند، اما میتواند لایه اکسیدی روی لبه ایجاد کند. انتخاب گاز باید با نیاز ظاهری و عملیات بعدی قطعه هماهنگ باشد؛ خصوصاً زمانی که تمیزی لبه برای پرداخت یا جوشکاری اهمیت دارد.
ضخامت و کاربردهای مناسب برش لیزری
لیزر برای ورقهای نازک و بسیاری از ضخامتهای متوسط، انتخابی کاربردی است. ساخت قاب، کاور تجهیزات، پنل مشبک و قطعات مونتاژی از کاربردهای آن به شمار میرود.
برای مثال، در قطعات ساختهشده از ورق استیل ۱ میل، باید علاوه بر دقت مسیر، ترتیب برش و مهار قطعه نیز بررسی شود. ظرفیت ضخامت دستگاههای لیزر یکسان نیست و با افزایش توان، محدوده کاربرد آنها تغییر میکند.
مزایا و محدودیتهای برش لیزر استیل
ارزیابی لیزر باید بر اساس قطعه قابلتحویل انجام شود؛ زیرا نام فناوری بهتنهایی تضمینکننده کیفیت نیست.
- دقت و جزئیات: عرض برش کم، اجرای شیارهای باریک و تولید قطعات تکراری را تسهیل میکند؛ بااینحال، حداقل اندازه جزئیات باید با ضخامت ورق هماهنگ باشد.
- بهرهوری تولید: در بسیاری از سفارشهای ورق نازک، سرعت مناسب و چیدمان دقیق قطعات میتواند زمان و ضایعات را کاهش دهد.
- محدودیتهای اجرایی: هزینه گاز، وضعیت تجهیزات، ضخامت بالا و نیاز به کنترل حرارت، بر قیمت و کیفیت نهایی تأثیر میگذارند.

برش پلاسما ورق استیل
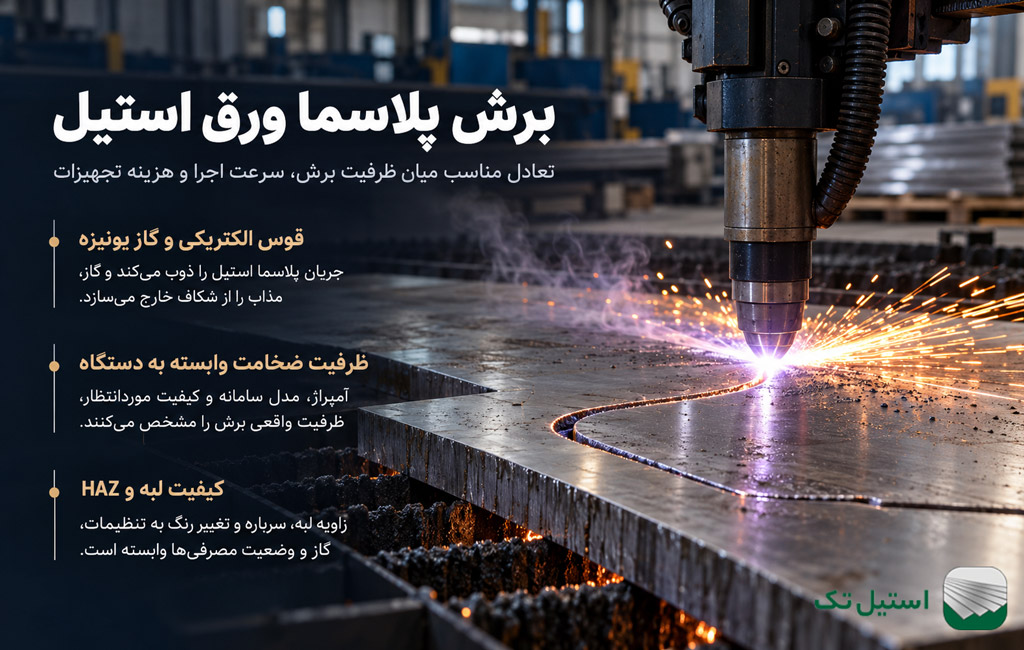
پلاسما در بسیاری از پروژهها، تعادلی میان ظرفیت برش، سرعت اجرا و هزینه تجهیزات ایجاد میکند.
مکانیسم قوس الکتریکی و گاز یونیزه
در این روش، قوس الکتریکی گاز را یونیزه میکند و جریان پرانرژی پلاسما، ماده را در امتداد مسیر ذوب میکند. جریان گاز نیز مذاب را از شکاف خارج میسازد.
استیل رسانای الکتریکی است و قابلیت برش با پلاسما را دارد. انتخاب گاز و پارامترهای دستگاه باید با جنس و ضخامت هماهنگ باشد؛ تنظیمات یک گرید الزاماً برای تمام استیلها مناسب نیست.
ظرفیت ضخامت و تفاوت شروع از لبه با سوراخکاری
اعلام بازهای مانند ۰٫۵ تا ۱۷۰ میلیمتر برای تمام دستگاههای پلاسما دقیق نیست. آمپراژ، مدل سامانه و کیفیت موردانتظار، ظرفیت واقعی را مشخص میکنند.
برای نمونه، Hypertherm برای دستگاه HPR800XD، برش استیل تا ۱۶۰ میلیمتر با شروع از لبه را معرفی کرده است. این ظرفیت با سوراخکاری اولیه و برش تولیدی روزمره تفاوت دارد؛ بنابراین باید جدول فنی همان دستگاه بررسی شود.
کیفیت لبه و منطقه متأثر از حرارت
لبه پلاسما ممکن است دارای زاویه، سرباره یا تغییر رنگ باشد. شدت این موارد به نوع سامانه، سرعت، گاز و سلامت مصرفیها وابسته است.
در سامانههای دقیق صنعتی، کیفیت لبه میتواند بسیار مناسب باشد. برای قطعات ساختهشده از ورق استیل صنعتی، باید نیاز به سنگزنی، آمادهسازی جوش و ماشینکاری بعدی از ابتدا مشخص شود.
نقاط قوت و چالشهای برش پلاسما
پلاسما زمانی ارزش بیشتری دارد که ظرفیت و سرعت مناسب، همراه با کیفیت قابلقبول پروژه فراهم شود.
- کاربرد صنعتی گسترده: برای بسیاری از قطعات با ضخامت متوسط و زیاد، گزینهای قابل بررسی در تولید شاسی، تجهیزات و قطعات خام صنعتی است.
- امکان کنترل کیفیت: انتخاب گاز مناسب، تنظیم ارتفاع مشعل و تعویض بهموقع مصرفیها میتواند کیفیت خروجی را بهبود دهد.
- محدودیت جزئیات ظریف: شیارهای باریک و سوراخهای کوچک ممکن است به اصلاح طراحی یا عملیات تکمیلی نیاز داشته باشند؛ بهویژه در دستگاههای معمولی.
برش واترجت ورق استیل
واترجت ساینده برای پروژههایی اهمیت دارد که حفظ وضعیت حرارتی لبه و کنترل اعوجاج ناشی از گرما در اولویت است.
عملکرد آب پرفشار و ساینده گارنت
در برش استیل، آب پرفشار با ذرات ساینده، معمولاً گارنت، ترکیب میشود. برخورد این ذرات با سطح، ماده را در مسیر حرکت نازل فرسایش میدهد.
آب خالص معمولاً برای برش صنعتی استیل جایگزین واترجت ساینده نیست. کیفیت و مقدار ساینده، توان پمپ و وضعیت نازل، بر سرعت و کیفیت فرایند اثر دارند.
حفظ خواص حرارتی و محدودیت تنشهای پسماند
مزیت اصلی واترجت، نبود منطقه متأثر از حرارت ناشی از برش است. این ویژگی برای بعضی قطعات حساس و آلیاژهایی که تغییرات حرارتی لبه در آنها مطلوب نیست، اهمیت دارد.
بااینحال، ورق ممکن است از قبل تنش پسماند داشته باشد. جداشدن قطعات میتواند این تنش را آزاد کند و باعث حرکت یا تغییر شکل شود؛ بنابراین عبارت بدون هیچ تغییر فیزیکی توصیف دقیقی نیست.
کیفیت دیواره و برش ضخامتهای بالا
واترجت قابلیت برش ضخامتهای متنوع را دارد؛ اما افزایش ضخامت معمولاً زمان اجرای بیشتری میطلبد. سرعت زیاد نیز ممکن است خطوط بیشتری روی دیواره ایجاد کند یا کیفیت قسمت پایین برش را کاهش دهد.
برای قطعات دقیق، مخروطیشدن شکاف و کیفیت گوشهها باید کنترل شود. بعضی سامانهها قابلیت جبران زاویه دارند، ولی نتیجه همچنان باید با نقشه تطبیق داده شود.
مزایا و هزینههای عملیاتی واترجت
مزیت برش سرد باید در کنار زمان تولید و هزینه مصرفیها سنجیده شود.
- حذف HAZ ناشی از برش: برای قطعات حساس به گرما، این ویژگی میتواند نیاز به اصلاحات مربوط به اثر حرارتی را کاهش دهد.
- انعطاف در جنس و ضخامت: امکان برش مواد و ضخامتهای متنوع، واترجت را برای کارگاههای دارای سفارشهای گوناگون کاربردی میکند.
- مصرفی و نگهداری: گارنت، قطعات نازل، سرویس پمپ و مدیریت ساینده مصرفشده، بخشی از هزینه واقعی بهرهبرداری هستند.
مقایسه دقت، سرعت و کیفیت لبه
برای مقایسه منصفانه روشهای برشکاری ورق استیل، باید ضخامت، نقشه و کیفیت تحویل یکسان باشند.
دقت ابعادی و اجرای جزئیات
لیزر معمولاً برای جزئیات کوچک و شکاف باریک مزیت دارد. واترجت نیز قابلیت برش دقیق دارد، اما قطر جت، ضخامت و تنظیمات کیفیت بر نتیجه اثر میگذارند.
پلاسمای دقیق برای بسیاری از تلرانسهای صنعتی مناسب است. در هر سه روش، دقت موقعیتیابی دستگاه با تلرانس تضمینشده قطعه نهایی یکسان نیست.
سرعت برش و زمان واقعی تولید
سرعت حرکت هد، تمام زمان تولید را نشان نمیدهد. تعداد سوراخکاریها، طول مسیر، بارگیری ورق و جداسازی قطعات نیز باید محاسبه شوند.
لیزر در بسیاری از ورقهای نازک بهرهوری بالایی دارد. پلاسما در بعضی کاربردهای ضخیم سریع و اقتصادی است؛ واترجت نیز ممکن است با کاهش اصلاحات بعدی، زمان کل پروژه را بهبود دهد.
کیفیت سطح و آمادهسازی عملیات بعدی
کیفیت لبه باید با خمکاری، جوشکاری یا مونتاژ هماهنگ باشد. پلیسه و اکسید میتوانند به تمیزکاری نیاز داشته باشند؛ در ابعاد بحرانی نیز ماشینکاری تکمیلی ممکن است ضروری باشد.
در قطعات ساختهشده از ورق استیل ۳۱۶ و ۳۱۶Ti، الزامات محیط کاری و وضعیت سطح پس از ساخت نیز باید در مشخصات سفارش دیده شود.
جدول مقایسه لیزر، پلاسما و واترجت
جدول زیر، راهنمای انتخاب اولیه است و جای بررسی ظرفیت دستگاه و نمونه واقعی را نمیگیرد.
| معیار | لیزر | پلاسما | واترجت |
|---|---|---|---|
| سازوکار | ذوب با پرتو متمرکز | ذوب با قوس پلاسما | فرسایش با آب و ساینده |
| اثر حرارتی | دارد؛ معمولاً محدود و موضعی | دارد؛ وابسته به سامانه | فاقد HAZ ناشی از برش |
| کاربرد برجسته | قطعات ظریف و تکراری | قطعات صنعتی متوسط و ضخیم | قطعات حساس به حرارت |
| جزئیات باریک | معمولاً مناسبتر | وابسته به دستگاه و هندسه | وابسته به قطر جت و ضخامت |
| کیفیت لبه | مطلوب با تنظیم صحیح | متغیر؛ در سامانه دقیق بسیار خوب | وابسته به سرعت و درجه کیفیت |
| مصرفی مهم | گاز، نازل و قطعات اپتیکی | گاز، الکترود و نازل | ساینده و قطعات پمپ و نازل |
| عامل مهم هزینه | توان، زمان و گاز | زمان، آمپراژ و مصرفی | زمان، ساینده و نگهداری |
این مقایسه، رتبهبندی قطعی نیست؛ سازندگان نیز انتخاب فرایند را به جنس، ضخامت، کیفیت و شرایط تولید وابسته میدانند.
ملاحظات برش ورقهای براق و دکوراتیو
در ورق استیل دکوراتیو، سالمماندن سطح بهاندازه دقت ابعادی اهمیت دارد. تماس با میز آلوده، کشیدن قطعات روی یکدیگر و بستهبندی نامناسب میتواند کیفیت ظاهری سفارش را کاهش دهد.
برای ورق استیل براق، وضعیت فیلم محافظ و سازگاری آن با فرایند باید پیش از تولید بررسی شود. در ورق خشدار نیز جهت بافت باید در نقشه مشخص باشد تا قطعات پس از مونتاژ، ظاهر هماهنگی داشته باشند.
هزینه برشکاری ورق استیل
هزینه برشکاری ورق استیل به روش اجرا، ضخامت، طول مسیر، تعداد شروع برش و پیچیدگی نقشه بستگی دارد. برای نمونه، بر اساس جدول قیمت منتشرشده یکی از ارائهدهندگان خدمات، اجرت پایه برش لیزر استیل با ضخامت ۱ تا ۳ میلیمتر، حدود ۶ تا ۱۸ هزار تومان بهازای هر متر طول برش محاسبه میشود. این بازه، نمونه نرخ منتشرشده در زمان بررسی آبان ۱۴۰۵ است و نباید آن را قیمت قطعی روز یا تعرفه استیلتک در نظر گرفت. هزینه سوراخکاری اولیه، حداقل اجرت سفارش و خدمات تکمیلی باید جداگانه استعلام شود.
این مبلغ شامل قیمت ورق نیست. برای محاسبه هزینه نهایی، باید بهای ورق مصرفی، پرت، آمادهسازی فایل، اجرت برش، پرداخت لبه و بستهبندی نیز مشخص شود. هزینه پلاسما و واترجت هم باید بر اساس همان نقشه و کیفیت موردنیاز استعلام شود؛ زیرا تفاوت زمان دستگاه، مصرف گاز یا ساینده و عملیات تکمیلی، مبلغ نهایی را تغییر میدهد. مبنای مقایسه، هزینه تحویل قطعه آماده مطابق نقشه است.
راهنمای انتخاب روش مناسب برای پروژه
تصمیم نهایی را با اولویتهای قطعه هماهنگ کنید و برای سفارش حساس، نمونه بخواهید.
ورق نازک و طرحهای ظریف
برای پنل، قاب و قطعات دارای جزئیات متعدد، لیزر معمولاً گزینه مناسبی برای شروع بررسی است. حداقل عرض شیار، قطر سوراخ و احتمال تغییر شکل باید با ضخامت تطبیق داده شوند.
قطعات ضخیم و پروژههای سنگین
پلاسما را از نظر ظرفیت، سرعت و هزینه عملیات بعدی بررسی کنید. اگر کیفیت لبه یا محدودیت حرارتی سختگیرانه باشد، واترجت یا لیزر پرتوان نیز میتواند وارد مقایسه شود.
ترکیب برش اولیه و ماشینکاری نهایی
گاهی تهیه قطعه خام با یک روش سریع و تکمیل سطوح حساس با ماشینکاری اقتصادیتر است. این تصمیم باید با احتساب اضافهبرش، تنظیم مجدد و کنترل موقعیت قطعه انجام شود.
اطلاعات ضروری پیش از سفارش برش
برای بررسی پروژه در بخش برش فلزات استیلتک، اطلاعات سفارش را در سه گروه آماده کنید:
- مشخصات ورق: گرید، ضخامت واقعی، ابعاد، نوع پرداخت و وضعیت پوشش محافظ.
- مشخصات نقشه: فایل قابلاجرا، تعداد قطعات، تلرانس، جهت خش و ابعاد بحرانی.
- شرایط تحویل: کیفیت لبه، عملیات تکمیلی، زمان موردنیاز و نحوه بستهبندی.
در پایان
انتخاب میان روشهای برشکاری ورق استیل به نتیجه موردنیاز وابسته است. لیزر برای بسیاری از قطعات ظریف، پلاسما برای کاربردهای صنعتی با نیاز به ظرفیت و سرعت، و واترجت برای جلوگیری از اثر حرارتی برش مزیت دارند. با مشخصکردن گرید، ضخامت، نقشه و کیفیت تحویل، میتوان پیشنهادها را دقیقتر مقایسه کرد. در سفارشهای حساس، تأیید نمونه و محاسبه هزینه مراحل بعدی، احتمال دوبارهکاری را کاهش میدهد.
سوالات متداول
بهترین روش برش ورق استیل کدام است؟
برای تمام پروژهها یک پاسخ ثابت وجود ندارد. هندسه، ضخامت، تلرانس، حساسیت حرارتی و هزینه قطعه آماده، معیارهای اصلی انتخاب هستند.
آیا واترجت همیشه دقیقتر از لیزر است؟
خیر. دقت هر دو روش به دستگاه و شرایط اجرا وابسته است. برای قطعات ظریف، عرض برش لیزر میتواند مزیت داشته باشد؛ واترجت نیز در قطعات حساس به گرما کاربرد مهمی دارد.
آیا برش پلاسما برای استیل مناسب است؟
بله. دستگاه و گاز مناسب میتوانند نتیجه مطلوبی ایجاد کنند. کیفیت لبه، اثر حرارتی و نیاز به عملیات تکمیلی باید با کاربرد قطعه هماهنگ شوند.